
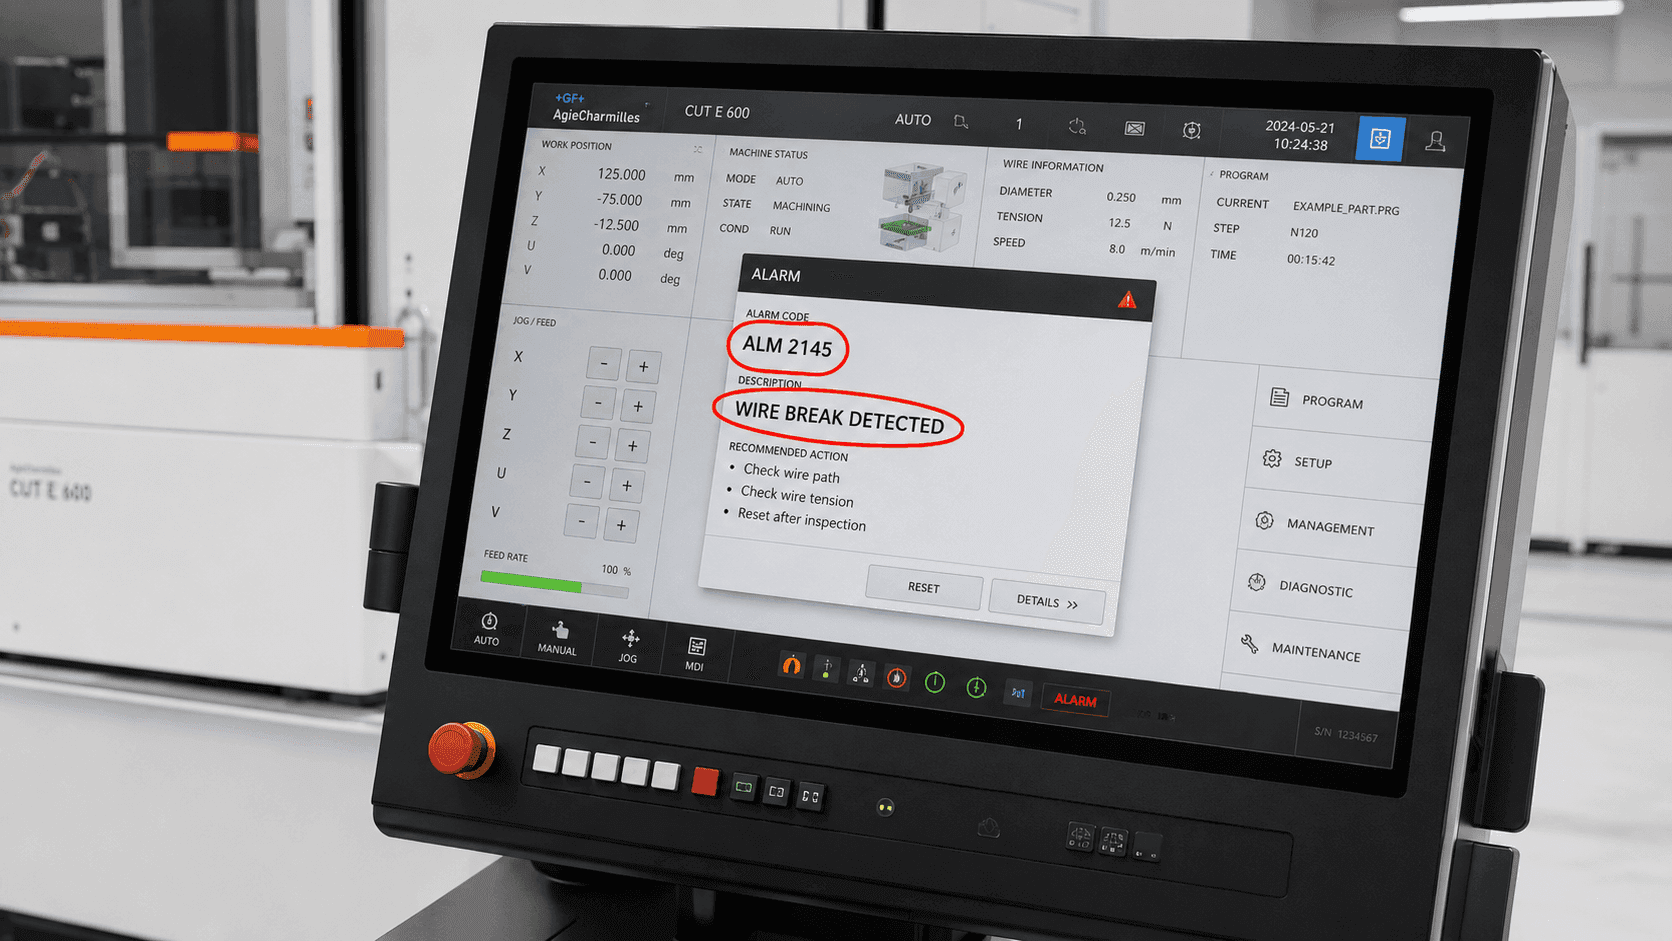
Top Alarm Code Charmilles Phổ Biến: Cách Đọc Mã Lỗi Và Truy Nguyên Nhân Trên Máy Cắt Dây EDM
Tóm Tắt Nhanh
Alarm code Charmilles là cảnh báo giúp người vận hành xác định lỗi trên máy cắt dây EDM, thường liên quan đến đứt dây, xỏ dây, lực căng dây, nước điện môi, lọc, resin, tiếp điện, servo trục, cửa an toàn hoặc hệ thống điện điều khiển. Do mỗi đời máy Charmilles/AgieCharmilles có bảng mã riêng, người vận hành nên đọc đúng mã trên màn hình, đối chiếu manual theo model và truy lỗi theo cụm hệ thống thay vì chỉ xóa alarm rồi chạy tiếp.
Lưu Ý Quan Trọng Trước Khi Đọc Alarm Code Charmilles
Khi tìm “top alarm code Charmilles phổ biến”, nhiều người thường muốn có ngay một bảng mã số để tra nhanh. Tuy nhiên, với máy cắt dây Charmilles/AgieCharmilles, cách làm này dễ sai nếu không biết chính xác model máy, đời điều khiển và phiên bản phần mềm.
Các dòng máy như Charmilles Robofil 290, Robofil 310, Robofil 510, Robofil 240, Robofil 440, AgieCharmilles CUT 20P, CUT 30P, CUT E, CUT P, CUT X hoặc CUT 1000 có cách hiển thị alarm khác nhau. Cùng một lỗi thực tế như đứt dây, thiếu nước, lỗi xỏ dây hoặc lỗi trục servo, tên cảnh báo và mã số có thể không giống nhau giữa các đời máy.
Vì vậy, bài này không cố “đoán” mã số alarm cho mọi đời máy. Nội dung được trình bày theo nhóm lỗi thường gặp trên máy cắt dây Charmilles, kèm cách đọc alarm, hướng kiểm tra và các linh kiện nên kiểm tra trước khi gọi kỹ thuật.
Vì sao không nên chỉ dựa vào mã số alarm?
Trong thực tế xưởng, cùng một alarm có thể do nhiều nguyên nhân khác nhau. Ví dụ, máy báo đứt dây không có nghĩa chắc chắn dây kém. Nguyên nhân có thể đến từ lực căng dây sai, power feed contact mòn, béc phun nước lệch, độ dẫn điện nước cao, lọc EDM nghẹt, resin hết hạn hoặc thông số cắt quá mạnh so với vật liệu.
Ngược lại, cùng một nguyên nhân như nước điện môi bẩn có thể tạo ra nhiều dạng alarm khác nhau: đứt dây, short circuit, bề mặt xấu, cắt chậm, xỏ dây thất bại hoặc báo lỗi lọc/nước. Do đó, cách xử lý đúng là đọc alarm, ghi lại điều kiện xuất hiện, rồi truy theo hệ thống.
Cách Đọc Alarm Code Charmilles Đúng Kỹ Thuật
Trước khi xử lý, người vận hành nên đọc alarm theo đủ 5 thông tin: mã lỗi, nội dung cảnh báo, thời điểm xuất hiện, trạng thái máy và hành động vừa thực hiện. Nếu chỉ nhìn thấy alarm rồi bấm reset, xưởng sẽ rất khó tìm nguyên nhân gốc khi lỗi lặp lại.
1. Ghi lại mã số hoặc dòng chữ alarm
Nếu máy hiển thị số alarm, hãy ghi đúng từng ký tự. Nếu máy chỉ hiển thị mô tả như “wire break”, “injection pressure”, “wire threading”, “axis error”, “conductivity”, “filter” hoặc “servo alarm”, hãy chụp lại màn hình. Không nên dịch hoặc ghi nhớ theo cảm giác vì sai một ký tự có thể dẫn đến tra nhầm nhóm lỗi.
2. Xác định alarm xuất hiện ở bước nào
Cùng một alarm nhưng xuất hiện ở các thời điểm khác nhau sẽ có hướng kiểm tra khác nhau. Alarm xuất hiện khi xỏ dây thường liên quan đến đường dây, bộ cắt dây, nước dẫn dây hoặc cảm biến. Alarm xuất hiện khi bắt đầu phát xung thường liên quan đến tiếp điện, nước, short circuit hoặc thông số cắt. Alarm xuất hiện khi chạy lâu mới lỗi thường liên quan đến nhiệt, lọc, resin, bùn EDM, mòn contact hoặc dây cuộn không ổn định.
3. Kiểm tra alarm đang active hay alarm cũ trong lịch sử
Một số máy cho xem lịch sử alarm. Người vận hành cần phân biệt alarm đang active với alarm cũ. Nếu máy đã được reset nhiều lần, lịch sử alarm giúp nhận ra lỗi lặp lại theo chu kỳ, ví dụ cứ sau 20–30 phút lại báo nước, cứ khi cắt phôi dày lại báo đứt dây, hoặc cứ khi chạy trục U/V lại báo servo.
4. Đối chiếu đúng manual theo model máy
Cần dùng manual đúng model, đúng đời điều khiển. Không nên lấy bảng alarm của Robofil đời cũ áp cho CUT E hoặc lấy alarm của CUT P áp cho Robofil. Nếu máy đã qua sửa chữa, thay board, nâng cấp HMI hoặc thay đổi tham số, càng cần kiểm tra theo hồ sơ kỹ thuật của chính máy đó.
5. Không reset liên tục khi chưa kiểm tra nguyên nhân
Reset alarm chỉ xóa trạng thái cảnh báo tạm thời. Nếu nguyên nhân vẫn còn, máy sẽ tiếp tục báo lỗi, thậm chí lỗi nặng hơn. Với các alarm liên quan đến servo, drive, nguồn, bơm, nhiệt, nước tràn hoặc chập điện, reset nhiều lần có thể làm tăng rủi ro hư linh kiện.
Top Nhóm Alarm Code Charmilles Phổ Biến Trên Máy Cắt Dây EDM
Dưới đây là các nhóm alarm thường gặp nhất khi vận hành máy cắt dây Charmilles/AgieCharmilles. Tên alarm có thể khác nhau tùy đời máy, nhưng logic truy lỗi trong xưởng thường xoay quanh các cụm hệ thống này.
| Nhóm alarm phổ biến | Cách hiểu nhanh | Khu vực cần kiểm tra trước |
|---|---|---|
| Wire break / Broken wire | Dây điện cực bị đứt hoặc máy nhận biết mất dây | Dây EDM, lực căng, guide, power feed, nước, thông số cắt |
| Threading / Auto wire threading fault | Xỏ dây tự động thất bại | Bộ cắt dây, đường dẫn dây, béc nước, guide, dây bị cong |
| Wire feed / Wire drive fault | Hệ cấp dây không ổn định, cấp dây chậm hoặc kẹt | Roller, pulley, motor cấp dây, cuộn dây, bộ thu dây thải |
| Wire tension fault | Lực căng dây quá thấp, quá cao hoặc dao động | Bộ tension, phanh cuộn dây, roller, pulley, đường đi dây |
| Injection / Flushing pressure fault | Nước phun cắt không đủ hoặc áp lực không đạt | Bơm nước, béc phun, lọc, đường ống, khe hở đầu phun |
| Conductivity / Deionization fault | Độ dẫn điện nước điện môi vượt ngưỡng hoặc resin yếu | Resin ion exchange, cảm biến conductivity, nước bể |
| Filter / Water level / Tank fault | Lọc nghẹt, mức nước sai hoặc hệ thống bể nước bất thường | Lọc EDM, bể nước, phao mức nước, bơm tuần hoàn |
| Short circuit / Discharge fault | Phóng điện không ổn định, chập khe cắt hoặc xả điện bất thường | Power feed, nước, dây, phôi, thông số xung, bùn EDM |
| Axis / Servo / Limit fault | Trục X/Y/U/V/Z lỗi servo, quá hành trình hoặc mất chuẩn | Servo drive, encoder, ray trượt, vitme, limit switch, home sensor |
| Door / Interlock / Safety fault | Cửa, nắp che hoặc mạch an toàn chưa đạt điều kiện chạy | Công tắc cửa, interlock, emergency stop, nắp che, mức nước |
| Temperature / Chiller / Cabinet fault | Nhiệt độ nước, dầu, tủ điện hoặc chiller bất thường | Chiller, quạt tủ điện, lọc gió, cảm biến nhiệt, môi trường xưởng |
| Communication / Board / Drive fault | Lỗi truyền thông, board điều khiển, drive hoặc nguồn điện tử | Board, cáp tín hiệu, nguồn, tiếp địa, pin bộ nhớ, drive servo |
1. Alarm đứt dây – Wire break / Broken wire
Đây là nhóm alarm phổ biến nhất trên máy cắt dây EDM. Máy có thể báo đứt dây ngay khi vừa chạm phôi, sau vài phút cắt, khi cắt phôi dày, khi cắt góc nhỏ hoặc khi chạy skim cut. Không nên kết luận ngay là dây kém chất lượng. Hãy xác định vị trí đứt: đứt gần upper guide, lower guide, power feed contact, trong vùng cắt hay ở đường cấp dây.
- Đứt ngay khi bắt đầu cắt: kiểm tra short circuit, nước phun, bề mặt phôi, thông số xung và tiếp điện.
- Đứt sau khi chạy một đoạn: kiểm tra lọc, resin, bùn EDM, flushing, lực căng dây và độ ổn định cuộn dây.
- Đứt gần guide: kiểm tra guide mòn/bẩn, power feed contact, dây bị cấn, lực căng quá cao.
- Đứt khi cắt phôi dày: kiểm tra flushing, thông số cắt, wire speed, độ dẫn điện nước và khe hở béc phun.
Nội dung liên quan nên đọc thêm: hiệu chuẩn lực căng dây EDM chuẩn, lực căng dây không ổn định và độ dẫn điện nước điện môi quá cao.
2. Alarm xỏ dây tự động – Threading / AWT fault
Alarm xỏ dây thường xuất hiện khi máy không đưa được dây qua upper guide, lower guide, lỗ mồi hoặc khe cắt sau khi đứt dây. Với máy Charmilles có hệ thống xỏ dây tự động, lỗi này có thể đến từ đầu dây cắt không đẹp, dây cong, béc nước yếu, đường dẫn dây bẩn, guide lệch hoặc bộ cắt dây hoạt động không chuẩn.
Khi gặp lỗi này, nên kiểm tra đầu dây sau khi cutter cắt. Nếu đầu dây bị bẹt, cong, xơ hoặc cháy, máy rất khó xỏ ổn định. Sau đó kiểm tra áp lực nước dẫn dây, alignment của guide, độ sạch của đường dây và tình trạng roller/pulley.
3. Alarm cấp dây – Wire feed / Wire drive fault
Nhóm này liên quan đến việc dây không được cấp đều. Dấu hiệu đi kèm thường là dây chạy giật, dây bị trượt, máy cấp dây chậm, cuộn dây nhả không đều hoặc bộ thu dây thải bị đầy. Nếu người vận hành chỉ thay dây mà không kiểm tra roller, pulley và motor cấp dây, lỗi có thể lặp lại nhanh.
Nên kiểm tra các bài liên quan: không cấp dây hoặc cấp dây chậm, roller bị kẹt hoặc trượt dây, pulley bị mòn gây trượt dây và hệ thống cấp dây báo lỗi.
4. Alarm lực căng dây – Wire tension fault
Nếu lực căng dây quá thấp, dây dễ rung, đường cắt không ổn định và dễ đứt trong vùng cắt. Nếu lực căng quá cao, dây có thể đứt gần guide, mòn nhanh roller/pulley và làm hệ thống xỏ dây kém ổn định. Một lỗi khó hơn là lực căng dao động, thường liên quan đến phanh cuộn dây, bộ tension, roller trượt hoặc đường dây bị cấn.
Cách xử lý đúng là đo lực căng bằng tension meter khi dây đang chạy ở chế độ setup, không phát xung. Sau đó đối chiếu với thông số máy, loại dây, đường kính dây và điều kiện cắt thực tế.
5. Alarm nước phun – Injection / Flushing pressure fault
Nước phun trong Wire EDM có nhiệm vụ làm mát dây, cuốn phoi, ổn định khe phóng điện và giảm nguy cơ đứt dây. Khi áp lực phun yếu, béc phun hở, đầu phun cách phôi quá xa hoặc lọc nghẹt, máy dễ báo đứt dây, short circuit, cắt chậm hoặc bề mặt xấu.
Khi gặp alarm nước phun, đừng chỉ tăng áp lực bơm. Hãy kiểm tra béc phun có sát phôi không, đường ống có nghẹt không, lọc nước có quá bẩn không, bơm có đủ áp không và phôi có gá che mất dòng nước không.
6. Alarm độ dẫn điện nước – Conductivity / Deionization fault
Nước điện môi có độ dẫn điện quá cao làm quá trình phóng điện mất ổn định, dễ tạo short circuit, bề mặt xấu và đứt dây. Nhóm alarm này thường liên quan đến resin ion exchange, cảm biến conductivity, nước bể bẩn hoặc chu kỳ thay nước/lọc không đúng.
Nội dung liên quan: nước điện môi bị bẩn và dấu hiệu xử lý, resin ion exchange hết hạn thay thế và cách thay và tái sinh resin EDM.
7. Alarm lọc, bể nước, mức nước – Filter / Tank / Water level fault
Lọc EDM nghẹt làm áp lực nước giảm, nước tuần hoàn kém và bùn EDM tích tụ trong bể. Máy có thể báo áp lực nước, báo mức nước, báo lọc hoặc gián tiếp báo đứt dây/short circuit. Nếu lọc đã đến cuối tuổi thọ, việc reset alarm chỉ giúp chạy thêm một thời gian rất ngắn.
Xem thêm: lọc EDM bị tắc nghẽn và bọt khí nhiều trong bồn nước EDM.
8. Alarm short circuit hoặc phóng điện bất thường
Short circuit trong máy cắt dây Charmilles có thể xảy ra khi khe cắt bị bùn EDM lấp, nước điện môi quá dẫn điện, dây chạm phôi, phôi có ba via, power feed contact mòn hoặc thông số xung quá mạnh. Với phôi dày, nếu flushing không đủ, phoi không thoát kịp cũng làm máy dễ báo short hoặc cắt chậm.
Khi gặp nhóm alarm này, nên kiểm tra theo thứ tự: nước, béc phun, lọc, resin, power feed contact, dây, offset, chương trình cắt và điều kiện xung.
9. Alarm trục – Axis / Servo / Limit fault
Alarm trục thường liên quan đến servo drive, encoder, limit switch, home sensor, ray trượt, vitme, cơ cấu U/V hoặc trục Z. Nếu máy báo alarm khi di chuyển nhanh, khi về gốc, khi cắt côn hoặc khi chạy một vùng hành trình nhất định, cần kiểm tra cả phần cơ khí và điện điều khiển.
Với alarm servo hoặc drive, không nên reset nhiều lần nếu chưa biết nguyên nhân. Hãy ghi lại trục nào báo lỗi, máy đang ở vị trí nào, có va chạm không, trục có kẹt cơ khí không và tủ điện có báo đèn lỗi trên drive không.
10. Alarm cửa, nắp che, interlock và an toàn
Nhóm này thường xuất hiện khi cửa chưa đóng, nắp che chưa đúng vị trí, emergency stop đang active, mức nước chưa đạt hoặc mạch interlock không cho phép máy chạy. Dù đây là lỗi đơn giản, không nên đấu tắt công tắc an toàn vì có thể gây nguy hiểm cho người vận hành và làm mất bảo vệ máy.
11. Alarm nhiệt độ, chiller hoặc tủ điện
Máy EDM chạy ổn định cần kiểm soát nhiệt của nước, tủ điện và môi trường xưởng. Nếu chiller yếu, lọc gió tủ điện bẩn, quạt tủ điện hỏng hoặc nhiệt độ xưởng quá cao, máy có thể báo alarm nhiệt hoặc chạy sai số sau một thời gian dài.
12. Alarm communication, board, drive hoặc bộ nhớ
Đây là nhóm alarm nên xử lý cẩn trọng. Nguyên nhân có thể đến từ nguồn điện không ổn định, tiếp địa kém, pin bộ nhớ yếu, cáp tín hiệu lỏng, board lỗi, drive lỗi hoặc nhiễu điện. Với máy đời cũ, cần đặc biệt chú ý đến tình trạng pin, backup tham số và độ ẩm trong tủ điện.
Bảng Truy Lỗi Nhanh Theo Hiện Tượng Alarm Charmilles
| Hiện tượng thực tế | Nhóm alarm thường gặp | Nguyên nhân ưu tiên kiểm tra | Cách xử lý ban đầu |
|---|---|---|---|
| Máy đứt dây ngay khi phát xung | Wire break / Short circuit | Thông số xung mạnh, nước yếu, power feed mòn, phôi bẩn | Giảm điều kiện cắt, kiểm tra nước phun, vệ sinh tiếp điện |
| Máy xỏ dây thất bại liên tục | Threading fault | Đầu dây xấu, cutter yếu, guide bẩn, nước dẫn dây yếu | Kiểm tra đầu dây, vệ sinh guide, kiểm tra áp lực nước |
| Dây chạy giật, lúc nhanh lúc chậm | Wire feed / Wire tension | Roller trượt, pulley mòn, cuộn dây nhả không đều | Kiểm tra roller, pulley, đường đi dây, bộ tension |
| Bề mặt cắt xấu kèm alarm đứt dây | Wire break / Discharge fault | Nước bẩn, lọc nghẹt, resin yếu, phóng điện không ổn định | Đo conductivity, kiểm tra lọc, resin, béc phun |
| Máy báo lỗi khi chạy trục U/V | Axis / Servo fault | Cơ cấu cắt côn kẹt, servo lỗi, giới hạn hành trình, encoder | Dừng máy, kiểm tra vị trí trục, limit, drive và cơ khí |
| Máy đang chạy lâu thì báo nước/lọc | Filter / Tank / Pressure | Lọc gần nghẹt, bơm yếu, bùn EDM nhiều, mức nước sai | Thay lọc, vệ sinh bể, kiểm tra bơm và phao mức nước |
| Máy báo lỗi tủ điện hoặc communication | Board / Communication / Drive | Nguồn, tiếp địa, cáp lỏng, pin yếu, ẩm tủ điện | Không reset nhiều lần; kiểm tra nguồn và gọi kỹ thuật nếu cần |
Quy Trình Xử Lý Alarm Charmilles Trong Xưởng
Khi máy báo alarm, người vận hành nên xử lý theo quy trình cố định. Điều này giúp tránh thay linh kiện sai, giảm thời gian dừng máy và giúp kỹ thuật viên truy nguyên nhân nhanh hơn.
Bước 1: Dừng thao tác và chụp lại màn hình alarm
Không reset ngay. Hãy chụp lại màn hình, ghi thời điểm, chương trình đang chạy, vật liệu, chiều dày phôi, loại dây, đường kính dây, số lần cắt và vị trí máy đang đứng.
Bước 2: Xác định alarm thuộc nhóm nào
Phân nhóm alarm thành dây, nước, lọc, tiếp điện, trục, an toàn, nhiệt hoặc điện điều khiển. Việc phân nhóm giúp tránh xử lý lan man.
Bước 3: Kiểm tra điều kiện dễ gây lỗi nhất
Với máy cắt dây, các điều kiện nên kiểm tra sớm gồm dây EDM, nước điện môi, lọc, resin, béc phun, power feed contact, guide, roller, pulley và lực căng dây. Đây là các yếu tố tiêu hao/mòn nhiều và thường gây lỗi lặp lại.
Bước 4: Kiểm tra mối liên hệ giữa alarm và thời điểm lỗi
Nếu lỗi chỉ xuất hiện khi cắt phôi dày, ưu tiên kiểm tra flushing và thông số cắt. Nếu lỗi xuất hiện khi xỏ dây, ưu tiên kiểm tra hệ thống threading. Nếu lỗi xuất hiện khi chạy trục, ưu tiên kiểm tra servo/limit/cơ khí. Nếu lỗi xuất hiện sau nhiều giờ chạy, ưu tiên kiểm tra nhiệt, nước, lọc và bùn EDM.
Bước 5: Xử lý từ nguyên nhân cơ bản trước
Không nên thay board hoặc can thiệp tham số sâu khi chưa kiểm tra các nguyên nhân cơ bản. Trong nhiều trường hợp, alarm tưởng nghiêm trọng lại đến từ lọc nghẹt, guide bẩn, dây bị cấn, contact mòn hoặc nước điện môi vượt ngưỡng.
Bước 6: Chạy test ngắn sau khi xử lý
Sau khi xử lý, nên chạy test ngắn ở điều kiện an toàn trước khi quay lại gia công chi tiết quan trọng. Quan sát tiếng cắt, tia lửa, dòng nước, dây, bề mặt và lịch sử alarm.
Bước 7: Ghi lại lỗi vào sổ bảo trì
Mỗi lần alarm lặp lại nên được ghi vào hồ sơ máy. Dữ liệu này giúp nhận ra quy luật: lỗi xuất hiện theo loại dây, theo vật liệu, theo ca vận hành, theo nhiệt độ xưởng hoặc sau số giờ chạy nhất định.
Những Việc Không Nên Làm Khi Máy Charmilles Báo Alarm
- Không reset liên tục khi chưa biết lỗi thuộc nhóm nào.
- Không tăng thông số cắt để ép máy chạy qua alarm đứt dây hoặc short circuit.
- Không đấu tắt công tắc cửa/interlock để bỏ qua alarm an toàn.
- Không thay board vội nếu chưa kiểm tra nguồn, tiếp địa, cáp tín hiệu và môi trường tủ điện.
- Không dùng bảng alarm sai model để kết luận nguyên nhân.
- Không bỏ qua nước điện môi vì nhiều lỗi EDM bắt nguồn từ nước, lọc, resin và flushing.
- Không chạy chi tiết quan trọng ngay sau khi vừa xóa alarm nếu chưa test lại ổn định.
Gợi ý ảnh 2: Đặt tại đây. Ảnh kỹ thuật viên kiểm tra power feed contact, guide và béc phun nước trên máy cắt dây.
ALT: Kiểm tra power feed contact và guide khi máy Charmilles báo alarm đứt dây
Caption: Nhiều alarm trên máy Charmilles liên quan trực tiếp đến linh kiện tiêu hao như guide, contact, lọc, resin, roller và pulley.
Các Linh Kiện Thường Liên Quan Đến Alarm Charmilles
Khi alarm lặp lại nhiều lần, nên kiểm tra các linh kiện tiêu hao trước khi nghi ngờ lỗi điện tử phức tạp. Với máy cắt dây EDM, linh kiện mòn hoặc bẩn có thể gây ra rất nhiều dạng cảnh báo khác nhau.
| Linh kiện/khu vực | Alarm có thể liên quan | Dấu hiệu cần thay hoặc vệ sinh |
|---|---|---|
| Power feed contact | Wire break, discharge fault, short circuit | Mòn rãnh, cháy xém, tiếp điện không đều, nóng bất thường |
| Current collector | Tiếp điện kém, nóng đỏ, phóng điện không ổn định | Bề mặt tiếp xúc xấu, nhiệt cao, dòng cắt dao động |
| Guide trên/dưới | Wire break, threading fault, accuracy fault | Bẩn, mòn lỗ, lệch dây, dây bị cấn |
| Roller và pulley | Wire feed, wire tension, threading fault | Trượt dây, mòn rãnh, bạc đạn kẹt, dây chạy giật |
| Lọc EDM | Filter, pressure, flushing, wire break | Áp lực giảm, nước bẩn, bơm nặng, bề mặt cắt xấu |
| Resin ion exchange | Conductivity, deionization, short circuit | Độ dẫn điện tăng nhanh, nước khó ổn định |
| Béc phun nước | Injection pressure, flushing, wire break | Phun lệch, nghẹt, hở mặt phôi, nước yếu |
| Cảm biến và công tắc an toàn | Door, interlock, water level, limit | Tiếp xúc chập chờn, báo lỗi lúc có lúc không |
Xem thêm các chủ đề liên quan: power feed máy cắt dây EDM, current collector bị nóng đỏ, cách kéo dài tuổi thọ power feed contact và hướng dẫn thay contact support đúng kỹ thuật.
Checklist Bảo Trì Giúp Giảm Alarm Lặp Lại Trên Máy Charmilles
Alarm lặp lại thường là dấu hiệu máy đang mất ổn định ở một cụm hệ thống nào đó. Bảo trì định kỳ đúng cách giúp giảm lỗi vặt, giảm đứt dây, giảm dừng máy và bảo vệ chất lượng chi tiết.
| Tần suất | Việc cần làm | Nhóm alarm giúp phòng tránh |
|---|---|---|
| Mỗi ca | Kiểm tra dây, nước phun, mức nước, âm thanh dây, bề mặt cắt | Wire break, flushing, threading |
| Hằng ngày | Vệ sinh vùng guide, kiểm tra béc phun, kiểm tra bùn EDM quanh đầu cắt | Threading, short circuit, wire break |
| Hằng tuần | Kiểm tra roller, pulley, power feed contact, bộ thu dây thải | Wire feed, wire tension, discharge fault |
| Hằng tháng | Đo lực căng dây, đo độ dẫn điện nước, kiểm tra lọc và resin | Tension, conductivity, filter, short circuit |
| Khi đổi dây hoặc đổi vật liệu | Kiểm tra lại thông số cắt, wire speed, tension, flushing | Wire break, surface defect, cutting instability |
| Khi alarm lặp lại | Chụp alarm, ghi lịch sử, truy lỗi theo nhóm, không reset liên tục | Tất cả nhóm alarm |
Khi Nào Nên Gọi Kỹ Thuật Thay Vì Tự Xử Lý?
Một số alarm có thể xử lý trong xưởng bằng cách vệ sinh, thay lọc, thay resin, kiểm tra dây, chỉnh lực căng hoặc thay linh kiện tiêu hao. Tuy nhiên, có những trường hợp không nên tự can thiệp sâu nếu không có kinh nghiệm.
- Alarm servo/drive xuất hiện nhiều lần dù trục không bị kẹt cơ khí.
- Máy báo lỗi board, communication hoặc mất tham số.
- Tủ điện có mùi khét, ẩm, nước vào hoặc đèn drive báo lỗi nặng.
- Trục chạy sai vị trí, mất gốc hoặc có dấu hiệu va chạm.
- Máy báo lỗi an toàn nhưng không xác định được công tắc/cảm biến nào.
- Alarm lặp lại sau khi đã kiểm tra dây, nước, lọc, resin, guide và contact.
Với máy đời cũ, nên sao lưu tham số, ghi lại phiên bản điều khiển và lưu hồ sơ sửa chữa. Điều này rất quan trọng nếu sau này cần thay pin, thay board, phục hồi tham số hoặc đối chiếu lỗi với manual.
Bài Viết Liên Quan Nên Tham Khảo
- Linh kiện máy cắt dây EDM
- Hệ thống cấp dây báo lỗi
- Không cấp dây hoặc cấp dây chậm
- Lực căng dây không ổn định
- Hiệu chuẩn lực căng dây EDM chuẩn
- Roller bị kẹt hoặc trượt dây
- Pulley bị mòn gây trượt dây
- Power feed máy cắt dây EDM
- Nước điện môi bị bẩn và dấu hiệu xử lý
- Lọc EDM bị tắc nghẽn
- Resin ion exchange hết hạn thay thế
- Độ dẫn điện nước điện môi quá cao
Câu Hỏi Thường Gặp Về Alarm Code Charmilles
1. Có một bảng alarm code Charmilles dùng chung cho mọi máy không?
Không nên dùng một bảng mã chung cho mọi máy. Mỗi dòng Charmilles/AgieCharmilles như Robofil, CUT 20P/30P, CUT E, CUT P hoặc CUT X có HMI, đời điều khiển và manual khác nhau. Cần tra đúng manual theo model và phiên bản máy.
2. Máy Charmilles báo wire break thì có phải do dây kém không?
Không nhất thiết. Wire break có thể do dây, lực căng, guide, power feed contact, nước phun, độ dẫn điện nước, lọc, resin, thông số xung hoặc vật liệu phôi. Cần xác định vị trí đứt và thời điểm đứt trước khi kết luận.
3. Vì sao máy báo alarm xỏ dây liên tục?
Alarm xỏ dây thường liên quan đến đầu dây cắt không đẹp, dây cong, guide bẩn/lệch, áp lực nước dẫn dây yếu, đường dẫn dây bị cấn hoặc bộ cắt dây hoạt động không chuẩn.
4. Alarm conductivity trên máy Charmilles nên kiểm tra gì trước?
Nên kiểm tra độ dẫn điện nước, tình trạng resin ion exchange, cảm biến conductivity, bể nước và chu kỳ thay nước/lọc. Nếu nước điện môi quá bẩn hoặc resin hết hạn, máy dễ phát sinh nhiều lỗi cắt khác.
5. Có nên reset alarm rồi chạy tiếp không?
Chỉ nên reset sau khi đã ghi lại mã lỗi và kiểm tra nguyên nhân cơ bản. Nếu alarm liên quan đến servo, drive, điện, nhiệt, nước hoặc an toàn, không nên reset liên tục vì có thể làm lỗi nặng hơn.
6. Máy báo alarm khi cắt phôi dày thì nên kiểm tra gì?
Nên kiểm tra flushing, áp lực nước, khe hở béc phun, lọc, resin, độ dẫn điện nước, lực căng dây, wire speed và thông số xung. Phôi dày rất nhạy với khả năng thoát phoi và ổn định khe cắt.
7. Alarm servo trên Charmilles có tự xử lý được không?
Chỉ nên kiểm tra các nguyên nhân cơ bản như trục có bị kẹt, chạm giới hạn, va chạm, cảm biến home/limit hoặc cáp lỏng. Nếu drive báo lỗi hoặc alarm lặp lại, nên gọi kỹ thuật có kinh nghiệm để tránh hư hỏng nặng.
8. Làm sao giảm alarm lặp lại trên máy cắt dây Charmilles?
Cần bảo trì định kỳ hệ dây, guide, roller, pulley, power feed contact, lọc, resin, bơm nước, béc phun và tủ điện. Đồng thời nên ghi lại lịch sử alarm để tìm quy luật thay vì chỉ xử lý từng lỗi riêng lẻ.
Kết Luận
Alarm code Charmilles không nên được hiểu như một con số để reset nhanh, mà là tín hiệu giúp truy ngược tình trạng của máy cắt dây EDM. Với các lỗi phổ biến như đứt dây, xỏ dây, cấp dây, lực căng, nước điện môi, lọc, resin, tiếp điện, servo hoặc interlock, cách xử lý đúng là ghi lại alarm, phân nhóm lỗi, kiểm tra điều kiện cơ bản và đối chiếu manual đúng model.
Trong vận hành thực tế, phần lớn alarm lặp lại liên quan đến hệ thống dây, nước, lọc, resin, guide, contact, roller và pulley. Nếu kiểm soát tốt các cụm này, máy Charmilles thường ổn định hơn, giảm dừng máy, giảm lỗi bề mặt và bảo vệ độ chính xác khi gia công khuôn mẫu hoặc chi tiết cơ khí chính xác.
Thông Tin Liên Hệ
CÔNG TY TNHH TMDV CƠ KHÍ KHẢI HOÀN
Địa chỉ: T7-10 The Manhattan Glory, Vinhomes Grand Park, P. Long Bình, TP Hồ Chí Minh
MST: 0314804298
Phone/Zalo: 0936419941
Email: Sale.khaihoan@gmail.com
Định vị: KHẢI HOÀN là nhà cung cấp giải pháp, dụng cụ, vật tư và linh kiện Wire EDM.
Nguồn Tham Khảo Kỹ Thuật
- GF Machining Solutions – AGIE CHARMILLES CUT E Series
- GF Machining Solutions – AGIE CHARMILLES CUT P Pro Series
- Charmilles Robofil 290/300/310/500/510 Reference Manual – Contents
- Cutting Tool Engineering – Why Do EDM Wires Break?
- MoldMaker Magazine – The True Operational Impact of Wire EDM Maintenance
- GIP EDM Wire – Reasons for EDM Wire Breakage
