
1. Nguyên lý gia công tiện là gì?
Nguyên lý gia công tiện là quá trình loại bỏ vật liệu khỏi phôi thông qua cơ chế cắt gọt, trong đó:
- Phôi quay quanh trục chính
- Dao cắt tiến vào vật liệu
- Vật liệu bị bóc tách thành phoi
Hiểu đúng bản chất:
Gia công tiện không phải là “cắt đơn thuần”, mà là biến dạng dẻo + phá vỡ cấu trúc vật liệu dưới tác động của lực và nhiệt
👉 Nếu bạn chưa hiểu tổng quan tiện CNC:
→ /gia-cong-tien/ (bài pillar trung tâm – nên đọc trước nếu bạn mới bắt đầu)
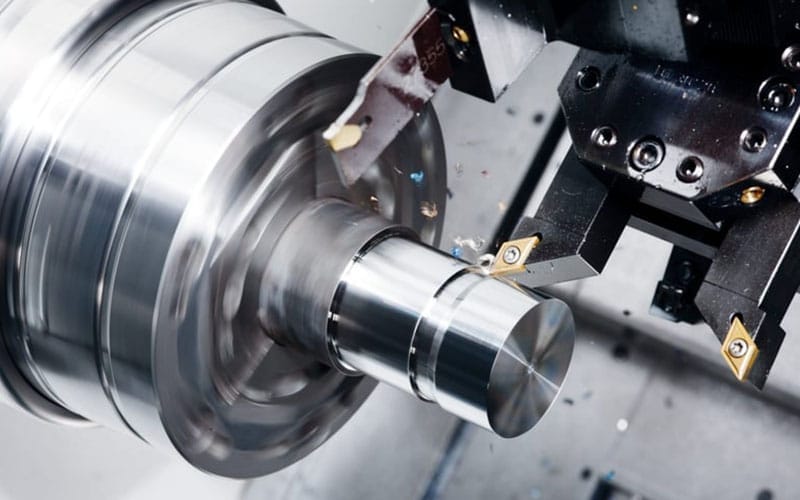
2. Các vùng cắt trong quá trình tiện
Trong gia công tiện, vùng cắt được chia thành 3 khu vực chính:
2.1 Vùng biến dạng sơ cấp (Primary shear zone)
- nơi vật liệu bị “cắt”
- xảy ra biến dạng dẻo mạnh
2.2 Vùng tiếp xúc dao – phoi
- phoi trượt trên mặt trước dao
- sinh nhiệt lớn
2.3 Vùng ma sát mặt sau dao
- dao tiếp xúc với bề mặt đã gia công
- ảnh hưởng đến độ nhám
👉 Đây là nơi sinh ra:
- 🔥 nhiệt
- ⚙️ lực cắt
- 🪓 mòn dao
3. Cơ chế hình thành phoi (Chip Formation)
Phoi là sản phẩm trực tiếp của quá trình cắt.
3.1 Các loại phoi
- Phoi liên tục → ổn định
- Phoi vụn → dễ thoát
- Phoi dài → nguy hiểm
👉 Nếu phoi không kiểm soát tốt:
→ /xu-ly-phoi-tien-cnc/ (hướng dẫn xử lý thực tế trong xưởng)
3.2 Ý nghĩa của phoi
Phoi cho biết:
- điều kiện cắt có ổn định không
- dao có phù hợp không
- thông số có tối ưu không
4. Lực cắt trong tiện CNC
Lực cắt là yếu tố quyết định toàn bộ quá trình.
4.1 Thành phần lực
- Lực cắt chính (Fc)
- Lực hướng kính (Fr)
- Lực dọc trục (Fa)
4.2 Yếu tố ảnh hưởng
- chiều sâu cắt
- feed rate
- tốc độ cắt
- vật liệu
👉 Xem chi tiết từng thông số:
5. Nhiệt trong quá trình tiện
Trong gia công tiện:
60–80% nhiệt tập trung tại vùng cắt
Nguồn nhiệt:
- biến dạng vật liệu
- ma sát dao – phoi
- ma sát dao – phôi
Hậu quả:
- mòn dao nhanh
- biến dạng chi tiết
- giảm độ chính xác
👉 Xem nguyên nhân mòn dao:
→ /nguyen-nhan-mon-dao/
6. Mòn dao (Tool Wear)
Mòn dao là hệ quả tất yếu của quá trình cắt.
Các dạng mòn:
- mòn mặt sau
- mòn mặt trước
- mẻ dao
👉 Cách giảm mòn:
→ /cach-giam-mon-dao/
7. Rung (Chatter) trong tiện CNC
Rung là vấn đề phổ biến nhất trong thực tế.
Nguyên nhân:
- hệ thống không đủ cứng
- thông số cắt không phù hợp
- dao không đúng
👉 Xem chi tiết:
→ /chatter-trong-tien-cnc/ (phân tích từ góc nhìn động học hệ thống)
8. Vai trò của dao cụ trong nguyên lý tiện
Dao không chỉ “cắt” – mà còn quyết định:
- hướng phoi
- lực cắt
- nhiệt
👉 Hiểu về mảnh tiện:
→ /manh-tien-la-gi/
👉 Cách chọn đúng:
→ /cach-chon-manh-tien/
👉 Theo vật liệu:
💰 Tham khảo sản phẩm thực tế:
👉 https://ngukimsaigon.com/danh-muc/manh-tien/
9. Mối quan hệ tổng thể trong gia công tiện
Toàn bộ hệ thống có thể hiểu như sau:
Dao + Máy + Thông số + Vật liệu → Lực + Nhiệt → Phoi → Chất lượng
👉 Nếu một yếu tố sai → toàn bộ hệ thống mất ổn định
10. Kết luận
Nguyên lý gia công tiện không chỉ là:
👉 “phôi quay – dao cắt”
Mà là một hệ thống phức tạp gồm:
- biến dạng vật liệu
- lực cắt
- nhiệt
- mòn dao
Nếu bạn hiểu đúng nguyên lý:
✅ giảm lỗi
✅ tối ưu thông số
✅ tăng tuổi thọ dao
✅ nâng cao chất lượng
👉 Bước tiếp theo nên đọc:
🔧 TƯ VẤN GIẢI PHÁP DAO CỤ CNC
Nếu bạn đang gặp vấn đề:
- rung khi tiện
- mòn dao nhanh
- phoi khó kiểm soát
- chưa tối ưu thông số
👉 Hãy liên hệ để được tư vấn:
CÔNG TY TNHH TMDV CƠ KHÍ KHẢI HOÀN
📍 Địa chỉ: T7-10 The Manhattan Glory, Vinhomes Grand Park, P. Long Bình, TP Hồ Chí Minh
📞 Zalo/Điện thoại: 0936419941
📧 Email: Sale.khaihoan@gmail.com
📄 GPKD: 0314804298
💡 Chuyên cung cấp:
- Dao tiện, mảnh tiện CNC
- Dao phay, khoan, taro
- Dụng cụ đo kiểm
- Vật tư EDM
- Linh kiện khuôn mẫu
- Giải pháp tối ưu gia công cơ khí chính xác
