
Dao phay nhôm 2 me hay 3 me loại nào tốt hơn? Câu trả lời là: không có loại thắng tuyệt đối. Hai me thường tạo nhiều không gian hơn cho phoi, trong khi ba me có thêm một lưỡi cắt và có thể mang lại lợi thế về năng suất, độ cứng vững hoặc chất lượng gia công khi điều kiện phù hợp.
Vì vậy, cách chọn đúng không phải là học thuộc “2 me phá thô, 3 me chạy tinh”, mà phải xét đồng thời kiểu nguyên công, lượng phoi, khả năng thoát phoi, độ cứng của setup, spindle và geometry của chính cây dao.
Nếu đang full-slot hoặc gia công hốc khó thoát phoi, dao 2 me thường là điểm bắt đầu đáng cân nhắc. Nếu side milling, finishing hoặc dùng toolpath có khả năng thoát phoi tốt, dao 3 me có thể tận dụng thêm cutting edge rất hiệu quả. Tuy nhiên phải ưu tiên khuyến nghị của đúng series dao.
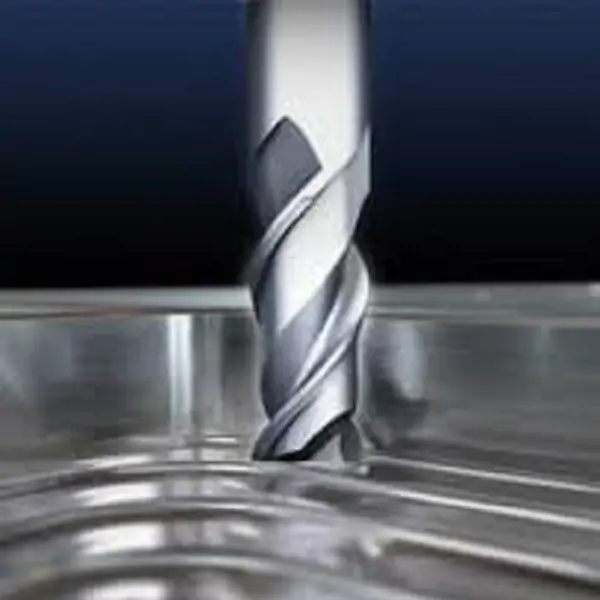
Vì sao số me quan trọng khi phay nhôm?
Trong gia công nhôm, khả năng đưa phoi ra khỏi vùng cắt là một yếu tố rất quan trọng. Nhôm có thể được gia công ở tốc độ cao và tạo ra lượng phoi lớn. Nếu phoi không thoát đủ nhanh, chúng có thể quay lại vùng cắt, cọ xát với dao và bề mặt vừa gia công.
Trên cùng một đường kính dao, khi số me tăng lên, không gian dành cho từng rãnh thoát phoi thường giảm. Đó là lý do flute count có ảnh hưởng trực tiếp tới khả năng chip evacuation.
Tuy nhiên, số me chỉ là một phần của geometry. Một dao 3 me chuyên nhôm được thiết kế tốt vẫn có thể có gullet lớn và khả năng thoát phoi hiệu quả. YG-1 hiện có cả dòng ALU-POWER 2 me và nhiều dòng 3 me dành cho nhôm, trong đó có cả geometry 3 me cho roughing.
Điều này cho thấy không thể kết luận đơn giản rằng:
“2 me = phá thô, 3 me = chạy tinh.”
Đó chỉ là một cách rút gọn quá mức.
Dao phay nhôm 2 me có ưu điểm gì?
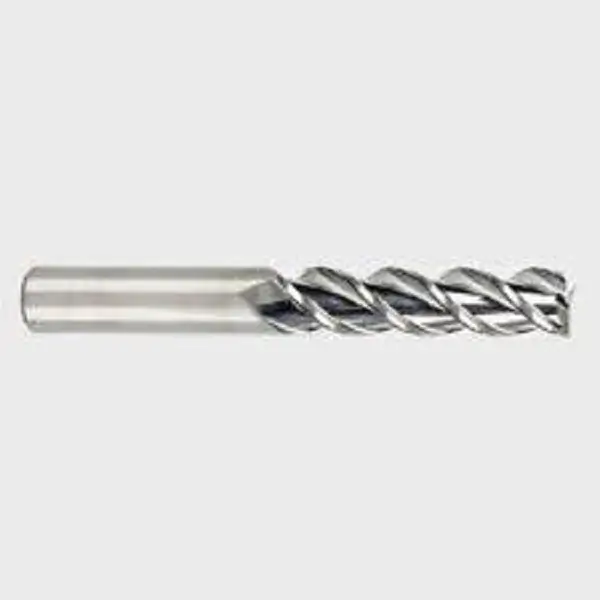
Với hai cutting edge, dao 2 me thường có thể dành nhiều tiết diện hơn cho flute và chip gullet.
Điểm này đặc biệt có giá trị khi quá trình tạo ra nhiều phoi hoặc khi phoi khó rời khỏi vùng gia công.
Dao 2 me thường đáng cân nhắc trong các tình huống như:
- Full-slotting, dao ăn toàn bộ chiều rộng.
- Phay hốc tương đối sâu.
- Điều kiện thoát phoi hạn chế.
- Gia công tạo lượng phoi lớn.
- Setup sử dụng air blast hoặc coolant nhưng khả năng đưa phoi ra ngoài vẫn là giới hạn chính.
Nhưng không nên hiểu rằng dao 2 me luôn bóc vật liệu nhanh hơn hoặc luôn phù hợp hơn cho roughing.
Material removal rate thực tế còn phụ thuộc vào đường kính, chip load, axial depth, radial engagement, RPM, feed rate, công suất máy và toolpath.
Dao phay nhôm 3 me có ưu điểm gì?
Dao 3 me có thêm một cutting edge tham gia cắt trong mỗi vòng quay.
Ở một điều kiện thích hợp, điều này có thể giúp tăng lượng feed thực hiện trong một vòng quay hoặc tạo một sự cân bằng tốt giữa số cutting edge và không gian thoát phoi.
Công thức feed cơ bản của dao phay là:
Vf = fz × z × n
- Vf: feed rate
- fz: chip load trên mỗi răng
- z: số me
- n: tốc độ spindle
Về mặt toán học, nếu giữ nguyên RPM và chip load trên mỗi răng, tăng từ 2 me lên 3 me sẽ làm feed rate tính toán tăng.
Nhưng không được dùng công thức này để tự động tăng feed 50% khi đổi dao. Chip load cho phép phải lấy từ dữ liệu của đúng series dao, đường kính, vật liệu và engagement thực tế.
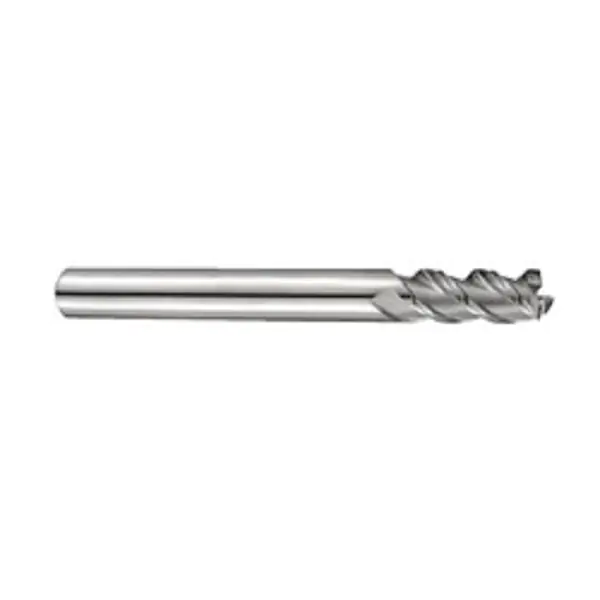
YG-1 hiện có các dòng ALU-POWER 3 me dành cho nhôm, bao gồm cả sản phẩm roughing. Đây là ví dụ thực tế cho thấy dao 3 me không chỉ dành cho finishing.
So sánh nhanh dao phay nhôm 2 me và 3 me
| Tiêu chí | Dao 2 me | Dao 3 me |
|---|---|---|
| Không gian flute | Thường lớn hơn | Thường nhỏ hơn nếu cùng đường kính, nhưng phụ thuộc thiết kế |
| Thoát lượng phoi lớn | Thường có lợi thế | Tốt nếu geometry được thiết kế đúng cho nhôm |
| Số cutting edge | 2 | 3 |
| Full slot | Thường là lựa chọn đáng cân nhắc khi chip evacuation khó | Có thể dùng nếu hãng cho phép và điều kiện thoát phoi phù hợp |
| Side milling / HEM | Có thể dùng tốt | Thường rất đáng cân nhắc |
| Finishing | Có thể cho bề mặt tốt nếu setup đúng | Thường được sử dụng nhiều trong finishing |
| Roughing | Phù hợp với nhiều ứng dụng | Hoàn toàn có thể roughing với series và thông số phù hợp |
Lưu ý: bảng trên là nguyên tắc lựa chọn, không thay thế cutting data của nhà sản xuất.
Phay rãnh nhôm nên dùng 2 me hay 3 me?
Full-slotting là một trong những điều kiện làm chip evacuation trở nên khó hơn.
Khi dao ăn toàn bộ đường kính, hai phía của dao đều tiếp xúc với vật liệu. Phoi bị tạo ra liên tục nhưng không có nhiều không gian để thoát ngang khỏi vùng cắt.
Trong trường hợp này, dao 2 me với flute rộng thường là một điểm bắt đầu hợp lý, đặc biệt nếu:
- Rãnh sâu.
- Lượng phoi lớn.
- Không có through-coolant.
- Air blast chưa đủ mạnh.
- Phôi hoặc đồ gá hạn chế đường thoát phoi.
Tuy nhiên, nếu một dao 3 me cụ thể được hãng thiết kế và khuyến nghị cho slotting, không có lý do kỹ thuật để loại nó chỉ vì “có 3 me”.
Hãy chọn theo application map và cutting data của chính sản phẩm.
Pocketing và side milling chọn thế nào?
Side milling thường tạo điều kiện thoát phoi dễ hơn full-slotting vì dao không bị vật liệu bao quanh toàn bộ đường kính.
Ở đây, dao 3 me có thể trở nên hấp dẫn hơn vì có thêm cutting edge nhưng
