
Phôi xê dịch khi phay, kích thước sau khi lật mặt không lặp lại hoặc mặt gia công bị lệch thường khiến người vận hành nghĩ ngay:
“Ê tô kẹp chưa đủ chặt.”
Phản ứng tiếp theo thường là tăng lực siết.
Nhưng đây có thể là hướng xử lý sai.
Một setup ổn định không chỉ phụ thuộc vào lực kẹp. Nó còn phụ thuộc vào vị trí phôi, bề mặt tỳ, tình trạng phoi, chiều cao kẹp, hướng lực cắt và độ cứng của chính chi tiết.
Trong một số trường hợp, tăng lực quá mức còn có thể làm biến dạng phôi hoặc gây hại cho ê tô.
Dưới đây là 6 điểm nên kiểm tra trước khi kết luận rằng cần “siết mạnh hơn”.
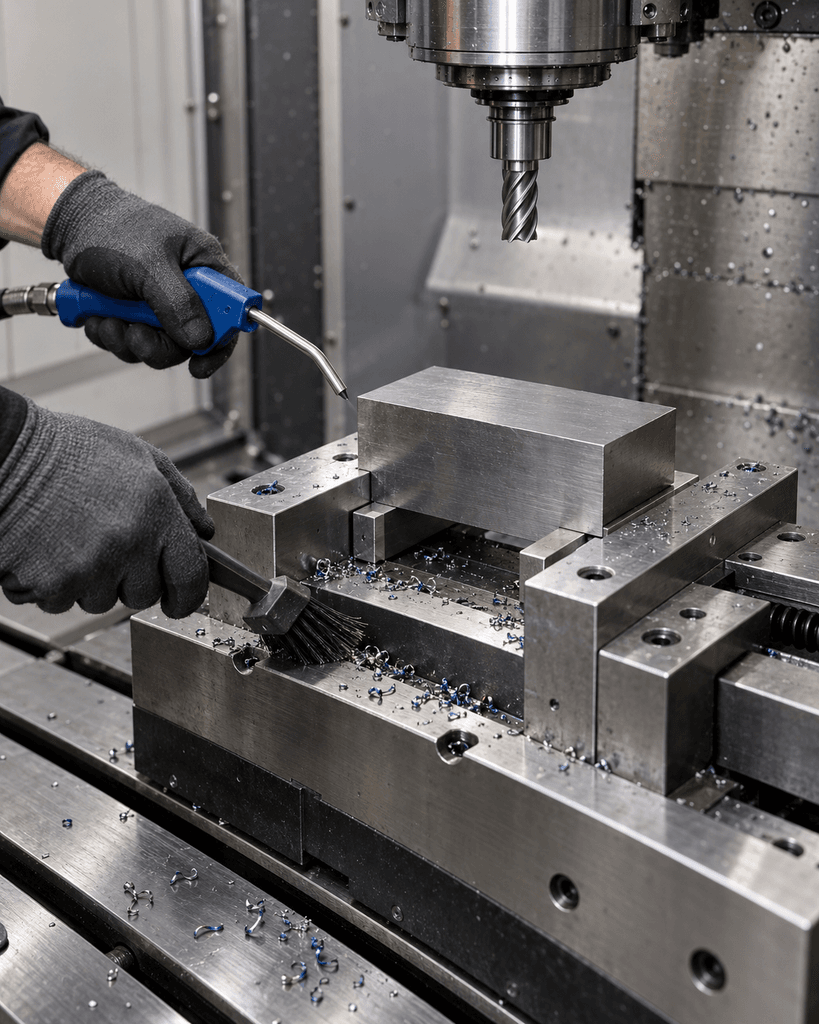
1. Kẹp phôi lệch một phía của ê tô
Đây là lỗi dễ nhìn thấy nhưng vẫn thường xuất hiện khi cần gia công nhanh một chi tiết nhỏ trên ê tô lớn.
Nếu chỉ kẹp phôi ở một phía, jaw có thể chịu tải không đều.
Với ê tô cơ thông thường, nên đặt phôi tương đối cân giữa hai má kẹp khi điều kiện cho phép.
Nếu bắt buộc phải kẹp lệch, cần xem hướng dẫn của đúng loại ê tô và sử dụng phương án cân bằng phù hợp thay vì mặc định rằng jaw có thể chịu mọi kiểu tải lệch.
Đừng nhầm hai vấn đề:
phôi đã được siết chặt và ê tô đang chịu tải đúng cách.
Chúng không phải một việc.
2. Có phoi trên mặt tỳ
Một mẩu phoi rất nhỏ nằm giữa:
- phôi và parallel;
- parallel và đáy ê tô;
- phôi và jaw;
có thể khiến chi tiết không thực sự nằm trên chuẩn mà người vận hành tưởng.
Hậu quả có thể chỉ xuất hiện sau khi bắt đầu cắt.
Ví dụ:
phôi được rà hoặc set Z khi đang nằm trên một hạt phoi → lực cắt làm phoi dịch chuyển hoặc biến dạng → phôi thay đổi vị trí → kích thước không còn như lúc setup.
Vì vậy vệ sinh không phải bước “cho sạch đẹp”.
Nó là một phần của hệ thống định vị.
Trước khi đặt phôi:
- Làm sạch đáy ê tô.
- Làm sạch parallels.
- Làm sạch jaw.
- Làm sạch bề mặt phôi tiếp xúc.
- Kiểm tra ba via tại các cạnh.
Đặc biệt không nên dùng khí nén theo cách chỉ thổi phoi từ vị trí này sang khe khác của ê tô.
3. Siết càng mạnh càng tốt
Đây là một trong những hiểu lầm nguy hiểm nhất.
Lực kẹp phải đủ để giữ chi tiết ổn định trước tải gia công, không phải lớn nhất mà người vận hành có thể tạo ra.
Dùng ống nối dài hoặc tay đòn dài hơn để tăng mô-men không phải cách mặc định để xử lý một setup đang xê dịch.
Lực quá lớn có thể:
- làm biến dạng chi tiết mỏng;
- làm biến dạng vật liệu mềm;
- tăng tải không cần thiết lên cơ cấu ê tô;
- gây mòn hoặc hư hỏng vít me/dẫn hướng;
- tạo ra một trạng thái mà chi tiết chỉ đúng kích thước khi còn bị kẹp.
Trường hợp cuối đặc biệt nguy hiểm.
Chi tiết có thể được gia công và đo khi đang bị biến dạng bởi lực kẹp. Sau khi tháo khỏi ê tô, ứng suất được giải phóng và kích thước thay đổi.
Khi đó máy không nhất thiết gia công sai.
Setup đã làm biến dạng chi tiết trước khi cắt.
4. Phôi không thực sự ngồi xuống mặt chuẩn
Khi sử dụng parallels, mục tiêu không chỉ là “có kê hai thanh bên dưới”.
Phôi cần thực sự tiếp xúc với bề mặt định vị dự kiến.
Nếu phôi bị nâng lên trong quá trình siết hoặc có ba via/phoi ngăn tiếp xúc, Z-reference thực tế có thể khác với điều người vận hành giả định.
Sau khi kẹp, tùy quy trình và yêu cầu độ chính xác, cần xác nhận rằng phôi đã ngồi đúng trên mặt tỳ.
Nếu một parallel vẫn lỏng trong khi bên còn lại bị giữ chặt, đó là tín hiệu nên kiểm tra lại setup thay vì tiếp tục chạy máy.
5. Kẹp quá cao nhưng vùng tiếp xúc quá ít
Một chi tiết nhô cao khỏi jaw tạo ra cánh tay đòn lớn hơn đối với lực cắt.
Nếu vùng được giữ nhỏ trong khi phần gia công nằm cao phía trên, phôi dễ có xu hướng rung hoặc xoay hơn.
Phản ứng “siết thêm” không giải quyết nguyên nhân hình học của setup.
Cần xem xét:
- Có thể kẹp thấp hơn không?
- Có thể tăng vùng tiếp xúc jaw không?
- Có cần soft jaw không?
- Có cần gá chuyên dụng không?
- Hướng lực cắt có thể thay đổi không?
- Có thể giảm overhang của phôi không?
Workholding tốt là bài toán hình học và lực, không chỉ là mô-men trên tay quay.
6. Không xét hướng lực cắt
Hãy nhìn setup từ góc độ lực.
Dao đang cố đẩy chi tiết theo hướng nào?
Lực đó đang:
- ép phôi vào jaw cố định;
- kéo phôi khỏi jaw;
- nâng phôi;
- hay tạo mô-men xoay phôi?
Hai setup có cùng ê tô và cùng lực kẹp nhưng hướng chạy dao khác nhau có thể có mức ổn định khác nhau.
Đây cũng là lý do chọn dao và chọn gá không nên được xem là hai quyết định độc lập.
Ví dụ, thay đổi góc vào của dao phay mặt có thể thay đổi thành phần lực hướng kính và hướng trục.
Nếu setup đã yếu theo một hướng, lựa chọn cutter có thể làm vấn đề rõ hơn.
Nếu phôi vẫn xê dịch thì kiểm tra theo thứ tự nào?
Thay vì tăng lực kẹp ngay, có thể troubleshooting theo trình tự:
Bước 1 — Dừng và kiểm tra bề mặt tỳ
Có phoi, dầu bẩn bất thường hoặc ba via không?
Bước 2 — Kiểm tra vị trí phôi
Phôi có đang bị kẹp lệch không?
Bước 3 — Kiểm tra phôi có ngồi đúng chuẩn
Parallels và mặt chuẩn có tiếp xúc đúng không?
Bước 4 — Kiểm tra chiều cao kẹp
Phần phôi nhô khỏi jaw có quá lớn so với vùng được giữ không?
Bước 5 — Xem hướng lực cắt
Dao đang có xu hướng đẩy, kéo, nâng hay xoay phôi?
Bước 6 — Kiểm tra lực kẹp
Chỉ sau khi các yếu tố trên hợp lý mới nên đánh giá lực kẹp có thực sự thiếu hay không.
Trình tự này hữu ích hơn cách:
phôi chạy → siết thêm → vẫn chạy → nối dài tay quay → tiếp tục cắt.
Khi nào ê tô tiêu chuẩn không còn phù hợp?
Không phải chi tiết nào cũng nên cố đưa vào một ê tô cơ tiêu chuẩn.
Nên xem xét giải pháp workholding khác nếu:
- chi tiết rất mỏng;
- hình dạng không có mặt kẹp ổn định;
- cần tiếp cận năm mặt;
- lực kẹp dễ làm biến dạng chi tiết;
- sản lượng cao cần thời gian thay phôi ngắn;
- cần tự định tâm;
- cần lặp lại vị trí ở mức mà setup hiện tại không đáp ứng;
- chi tiết tròn hoặc hình học đặc biệt.
Lúc đó có thể cần soft jaw, fixture chuyên dụng, zero-point workholding, concentric vise hoặc giải pháp khác tùy nguyên công.
Đừng cố giải một bài toán gá chuyên dụng bằng cách tăng lực trên một ê tô không phù hợp.
Ê tô tự định tâm có phải luôn tốt hơn?
Không.
Concentric vise có hai jaw chuyển động đối xứng để đưa chi tiết về centerline và có lợi thế rõ trong một số ứng dụng, đặc biệt khi centering và automation quan trọng.
Nhưng nó không mặc định tốt hơn fixed-jaw vise cho mọi nguyên công.
Trade-off có thể gồm:
- giá;
- hành trình;
- kích thước;
- jaw design;
- cách thiết lập datum;
- khả năng tiếp cận dao;
- độ phức tạp của hệ thống.
Nếu datum của quy trình dựa vào một jaw cố định, thay sang self-centering vise còn thay đổi cả logic định vị.
Hãy chọn theo process, không theo mức độ “cao cấp” của đồ gá.
Bảo trì ê tô cũng là một phần của độ chính xác
Phoi không chỉ ảnh hưởng đến lần gá hiện tại.
Phoi tích tụ dưới jaw hoặc quanh vít me có thể ảnh hưởng đến hoạt động của ê tô theo thời gian.
Một quy trình cơ bản nên gồm:
- làm sạch phoi sau sử dụng;
- giữ các bề mặt gia công tránh gỉ;
- định kỳ tháo và làm sạch khu vực dưới jaw theo hướng dẫn của nhà sản xuất;
- làm sạch và bôi trơn vít me/cơ cấu theo yêu cầu của đúng ê tô;
- kiểm tra jaw và fastener.
Không nên tự đặt lịch bảo trì chung cho mọi ê tô nếu nhà sản xuất đã có hướng dẫn riêng.
Khi mua ê tô CNC cần gửi những thông tin gì?
Một câu hỏi kiểu:
“Báo giá ê tô 6 inch.”
chưa đủ để xác định giải pháp phù hợp.
Nên cung cấp thêm:
- Loại máy và kích thước bàn máy.
- Kích thước phôi lớn nhất/nhỏ nhất.
- Vật liệu phôi.
- Khối lượng phôi.
- Hình dạng chi tiết.
- Nguyên công chính.
- Yêu cầu tiếp cận dao.
- Cách xác lập datum.
- Sản lượng.
- Nhu cầu thay phôi thủ công hay automation.
- Yêu cầu lặp lại vị trí nếu có.
- Ê tô/fixture hiện tại nếu đang tìm phương án thay thế.
Nếu có bản vẽ chi tiết và ảnh setup hiện tại, hai dữ liệu này thường có giá trị hơn chỉ gửi kích thước ê tô.
Kết luận
Khi phôi xê dịch trên ê tô CNC, đừng mặc định rằng giải pháp là tăng lực siết.
Hãy kiểm tra theo logic:
sạch mặt tỳ → đúng vị trí → đúng datum → đủ vùng kẹp → xét hướng lực → sau đó mới xét lực kẹp.
Ba nguyên tắc đáng nhớ:
Không kẹp lệch vô lý.
Không để phoi quyết định datum.
Không dùng tay đòn dài hơn để biến một setup kém thành một setup “chặt hơn”.
Nếu một chi tiết vẫn cần lực kẹp bất thường mới đứng yên, nên xem lại thiết kế gá hoặc điều kiện cắt trước khi tiếp tục tăng lực.
Khi cần chọn ê tô hoặc giải pháp gá kẹp cho một nguyên công cụ thể, gửi bản vẽ chi tiết, kích thước phôi, máy sử dụng và ảnh setup hiện tại sẽ giúp việc đối chiếu đi thẳng vào bài toán thực tế hơn.
