
Chọn sai dao không chỉ làm mòn nhanh mà còn kéo theo rung (chatter), sai số, dừng máy. Ngược lại, chọn đúng theo ứng dụng thực tế sẽ giúp bạn:
- Tăng năng suất (feed/RPM cao hơn)
- Ổn định kích thước & bề mặt
- Giảm chi phí/chi tiết
👉 Nền tảng: xem tổng quan tại
/gia-cong-phay/ • /dao-phay-la-gi/
🧠 1. XÁC ĐỊNH ỨNG DỤNG TRƯỚC KHI CHỌN DAO
Đừng bắt đầu từ “hãng nào” — hãy bắt đầu từ bạn đang làm gì:
- Phay mặt / phay rãnh / phay 3D khuôn
- Phay thô hay phay tinh
- Vật liệu: nhôm / thép / inox
- Máy: công suất, độ cứng vững, tốc độ trục chính
👉 Sau đó mới chọn loại dao, số me, coating.
🔧 2. CHỌN DAO THEO TỪNG ỨNG DỤNG
🔵 2.1 Phay mặt phẳng (Facing)
Mục tiêu: bóc vật liệu nhanh, mặt phẳng ổn định
Chọn dao:
- Dao phay mặt (face mill) gắn mảnh
- Đường kính lớn (D50–D125+)
- Insert góc dương (cắt nhẹ)
👉 Xem chi tiết: /dao-phay-mat/
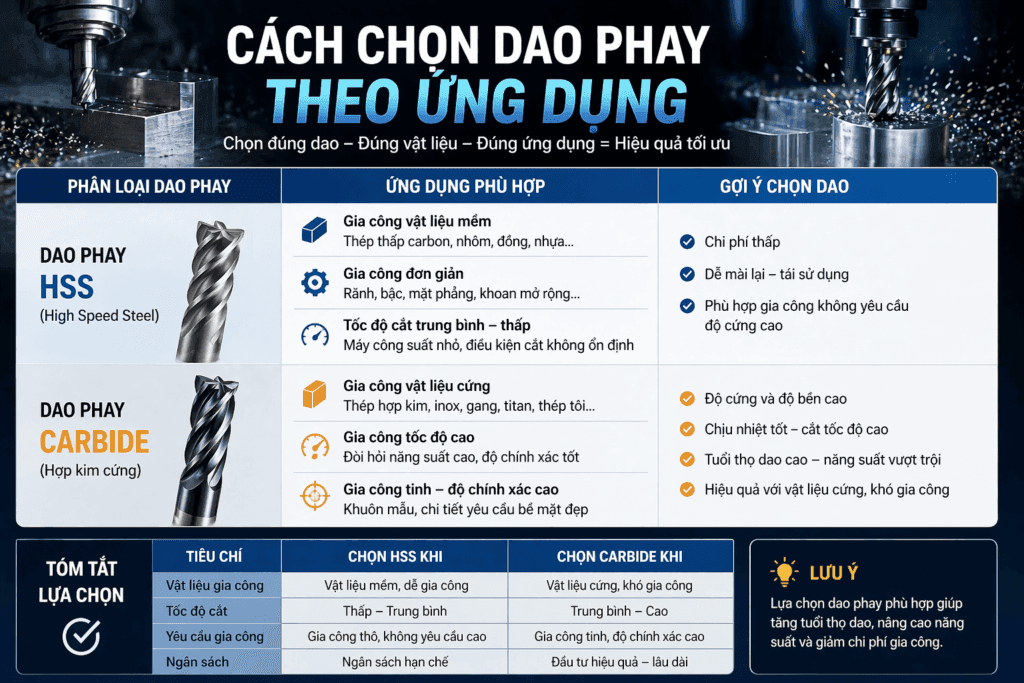
🟢 2.2 Phay rãnh / pocket / contour
Mục tiêu: linh hoạt, chính xác
Chọn dao:
- Dao phay ngón (endmill)
- 2–4 me (tùy vật liệu)
- Cổ dao đủ dài nhưng không quá dài (giảm rung)
🟣 2.3 Gia công 3D – khuôn mẫu
Mục tiêu: bề mặt đẹp, đường chạy mượt
Chọn dao:
- Dao phay cầu (ball nose)
- Bán kính nhỏ để chi tiết mịn
- Coating tốt (AlTiN/TiAlN)
🔴 2.4 Phay thô (Roughing)
Mục tiêu: bóc vật liệu nhanh, ít quan tâm bề mặt
Chọn dao:
- Dao ít me (2–3 me)
- Dao phá thô (roughing endmill)
- Có thể dùng dao gắn mảnh
👉 Tối ưu thêm: /toi-uu-toolpath-phay/
⚫ 2.5 Phay tinh (Finishing)
Mục tiêu: bề mặt đẹp, dung sai chặt
Chọn dao:
- 4–6 me
- Dao sắc, coating tốt
- Runout thấp
⚙️ 3. CHỌN DAO THEO VẬT LIỆU (KẾT HỢP ỨNG DỤNG)
🟡 Nhôm (Aluminum)
- 2–3 me
- Rãnh thoát phoi lớn
- Không coating hoặc coating mỏng
🔵 Thép (Steel)
- 4 me
- Carbide + coating TiAlN/AlTiN
- Chịu nhiệt tốt
⚫ Inox
- Dao chuyên inox
- Góc cắt sắc
- Chống dính phoi
📊 4. THÔNG SỐ CẮT CƠ BẢN
Tốc độ cắt:
Vc=1000πDN
Feed rate:
F=fz⋅Z⋅N
👉 Chi tiết:
/toc-do-cat-phay-cnc/ • /feed-rate-phay-cnc/
⚠️ 5. SAI LẦM KHI CHỌN DAO THEO ỨNG DỤNG
- Dùng 1 loại dao cho mọi việc
- Không phân biệt thô / tinh
- Chọn sai số me → kẹt phoi hoặc rung
- Không tối ưu toolpath
👉 Hậu quả:
- Gãy dao
- Bavia
- Bề mặt xấu
🧠 6. QUY TẮC CHỌN DAO NHANH (ÁP DỤNG NGAY)
🎯 3 bước:
- Ứng dụng gì? (phay mặt / rãnh / 3D)
- Vật liệu gì? (nhôm / thép / inox)
- Máy mạnh hay yếu?
🎯 Gợi ý nhanh:
| Ứng dụng | Dao nên dùng |
|---|---|
| Phay mặt | Face mill |
| Rãnh | Endmill 2–4 me |
| 3D | Ball nose |
| Thô | Ít me |
| Tinh | Nhiều me |
🚀 7. CHIẾN LƯỢC TỐI ƯU THỰC TẾ
Thực tế xưởng hiệu quả thường:
- Phay thô → dao tiết kiệm
- Phay tinh → dao chất lượng cao
👉 Giảm chi phí nhưng vẫn giữ chất lượng
📩 8. NHẬN TƯ VẤN CHỌN DAO THEO ỨNG DỤNG
👉 Gửi:
- Vật liệu
- Bản vẽ
- Máy CNC
👉 Nhận:
- Dao phù hợp
- Thông số chuẩn
- Giải pháp giảm chi phí
👉 /tu-van-dao-phay/
👉 /gui-ban-ve/
🧭 THÔNG TIN LIÊN HỆ
CÔNG TY TNHH TMDV CƠ KHÍ KHẢI HOÀN
📍 Địa chỉ: T7-10 The Manhattan Glory, Vinhomes Grand Park, P. Long Bình, TP Hồ Chí Minh
📞 Zalo/Điện thoại: 0936419941
📧 Email: Sale.khaihoan@gmail.com
📄 GPKD: 0314804298
👉 Khải Hoàn là đơn vị cung cấp giải pháp & dao cụ (phay, tiện, khoan, taro, đo kiểm…)
📚 NGUỒN THAM KHẢO (E-E-A-T)
- Sandvik Coromant – Milling application guide
- Mitsubishi Materials – Technical data
- Kyocera – Milling tools handbook
- Mitutoyo – Measurement & surface finish
