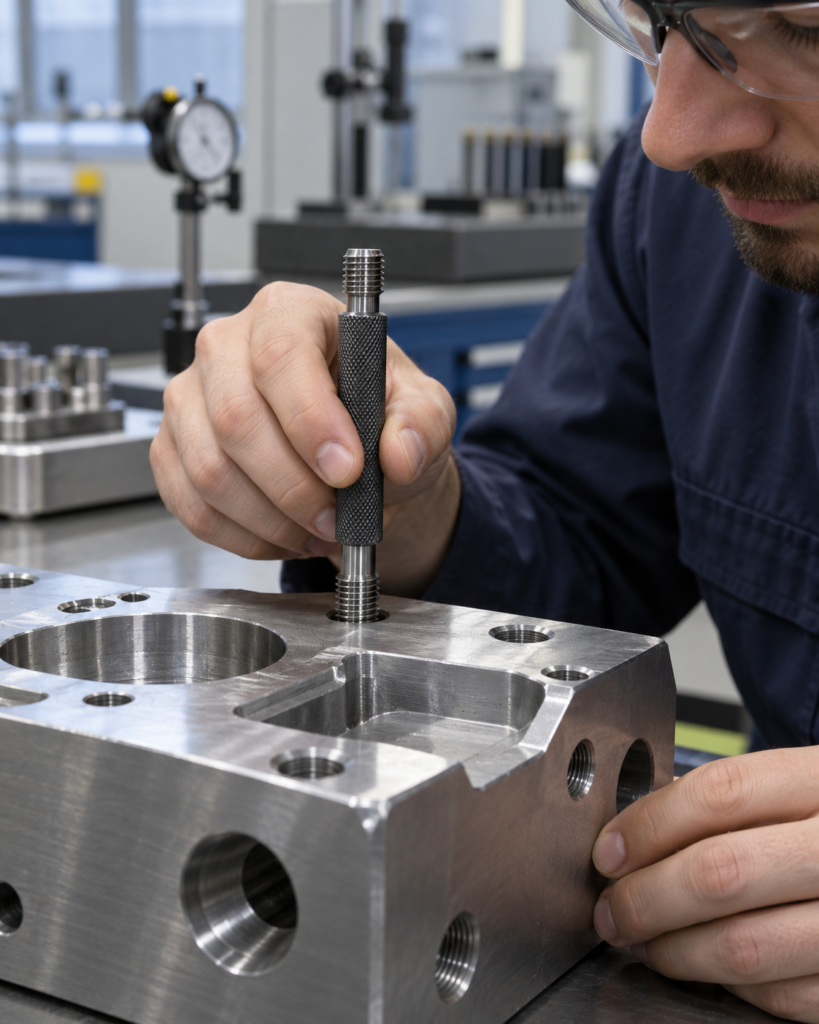
Dưỡng kiểm ren · Cấp dung sai ren hệ mét · 6H / 6G / 6g
M10×1.5-6H không chỉ cho biết đường kính và bước ren. Phần “6H” xác định cấp dung sai của ren trong cần được gia công và kiểm tra. Nếu đổi thành 6G hoặc 6g, đối tượng kiểm và vùng dung sai không còn giống nhau.
Vì vậy yêu cầu “báo giá dưỡng M10×1.5” vẫn có thể thiếu dữ liệu. Trước khi chọn thread plug gauge hoặc thread ring gauge, cần đọc đầy đủ hệ ren, pitch, ren trong/ren ngoài, cấp dung sai và tiêu chuẩn kiểm áp dụng.
Cần đối chiếu dưỡng kiểm ren? Gửi ảnh phần ký hiệu ren trên bản vẽ, ren trong hay ren ngoài, yêu cầu GO/NO-GO, tiêu chuẩn, số lượng và yêu cầu chứng từ nếu có. Không nên tự rút gọn ký hiệu trước khi gửi.
Tóm Tắt Nhanh
6H và 6G là cấp dung sai viết hoa, dùng cho ren trong ISO metric. 6g viết thường, dùng cho ren ngoài.
Số 6 biểu thị tolerance grade; chữ H, G hoặc g biểu thị tolerance position. Grade và position kết hợp thành tolerance class.
Vì vậy, dưỡng kiểm một lỗ ren M10×1.5-6H không được chọn chỉ bằng chuỗi “M10×1.5”. Cần một thread plug gauge phù hợp với ren trong 6H và tiêu chuẩn gauging được chỉ định.
M10×1.5-6H Được Đọc Như Thế Nào?
Có thể tách ký hiệu thành bốn phần:
- M: ren hệ mét ISO, biên dạng M.
- 10: đường kính danh nghĩa 10 mm.
- 1.5: bước ren 1,5 mm.
- 6H: cấp dung sai của ren trong.
Theo tài liệu hướng dẫn ren của Sandvik Coromant, tolerance class được tạo bởi tolerance grade và tolerance position. Chữ hoa được dùng cho ren trong, chữ thường cho ren ngoài. Xem Sandvik Coromant Threading Application Guide .
Giới hạn kết luận: từ ký hiệu M10×1.5-6H có thể xác định hệ ren, kích thước, pitch và tolerance class. Không thể từ đó tự suy ra vật liệu, chiều sâu ren, yêu cầu bề mặt, phương pháp gia công hoặc loại chứng chỉ cần giao.
Phân Biệt 6H, 6G Và 6g
| Ký hiệu | Áp dụng | Ý nghĩa thực tế | Dụng cụ kiểm thường cần |
|---|---|---|---|
| 6H | Ren trong ISO metric | Grade 6, tolerance position H. Đây là class thường gặp nhưng không được mặc định thay cho class khác đã ghi trên bản vẽ. | Thread plug gauge cho ren trong, với cấu hình GO/NO-GO theo yêu cầu kiểm. |
| 6G | Ren trong ISO metric | Vẫn là grade 6 nhưng tolerance position G, không đồng nhất với 6H. Một số catalog mô tả đây là cấu hình ren trong lớn hơn, có thể dùng trong các trường hợp liên quan lớp phủ hoặc yêu cầu độ hở khác. | Thread plug gauge phù hợp với class 6G và tiêu chuẩn được chỉ định. |
| 6g | Ren ngoài ISO metric | Grade 6, tolerance position g. Chữ “g” viết thường cho biết đây không phải cùng đối tượng kiểm với 6H hoặc 6G. | Thread ring gauge hoặc phương pháp kiểm ren ngoài được quy định trong quy trình QC. |
ISO 965-6:2025 liệt kê các class khuyến nghị gồm 4H, 5H, 6H, 7H, 6G cho ren trong và 4h, 6h, 6g, 6f, 6e cho ren ngoài. Tham khảo ISO 965-6:2025 .
Cách viết hoa hoặc viết thường vì vậy không phải lỗi trình bày nhỏ. Nó thay đổi việc phải kiểm ren trong hay ren ngoài và kéo theo loại gauge cần hỏi.
Từ Ký Hiệu Bản Vẽ Tới Loại Dưỡng Kiểm
Trường hợp 1: M10×1.5-6H
Ký hiệu viết hoa H cho biết tolerance class của ren trong. Nếu mục tiêu là kiểm giới hạn ren sau gia công, RFQ thường cần nêu rõ: thread plug gauge GO/NO-GO để kiểm ren trong M10×1.5-6H.
Trường hợp 2: M10×1.5-6g
Chữ g viết thường cho biết ren ngoài. RFQ cần chuyển sang thread ring gauge hoặc phương pháp kiểm ren ngoài tương ứng, không dùng plug gauge của ren trong.
Trường hợp 3: Bản vẽ chỉ ghi M10×1.5
Dữ liệu này xác định kích thước danh nghĩa và pitch, nhưng chưa thể hiện rõ tolerance class trong phần ký hiệu được cung cấp. Tiêu chuẩn hoặc ghi chú chung trên bản vẽ có thể quy định mặc định, nhưng bộ phận mua hàng không nên tự điền 6H hay 6g từ một ảnh bản vẽ đã bị cắt mất ghi chú.
Hãy yêu cầu bản vẽ đầy đủ hoặc xác nhận bằng văn bản: ren trong/ren ngoài, tolerance class và tiêu chuẩn áp dụng.
Phân biệt hai lớp dung sai: 6H hoặc 6g mô tả tolerance class của ren trên chi tiết. Dưỡng kiểm còn có dung sai chế tạo và yêu cầu gauging riêng. Không nên hiểu rằng mọi kích thước chế tạo của gauge đều chính là vùng dung sai 6H của chi tiết.
ISO 1502 cung cấp quy định về chế tạo và sử dụng gauge để kiểm ren hệ mét ISO. Tại thời điểm kiểm tra, trang ISO vẫn liệt kê ISO 1502:1996 ở trạng thái published nhưng đang trong quá trình systematic review. Vì vậy hợp đồng hoặc bản vẽ phải xác định edition/tiêu chuẩn nghiệm thu cần dùng. Xem ISO 1502 — Gauges and gauging .
Quy Trình 6 Bước Trước Khi Hỏi Dưỡng Kiểm Ren
- Đọc nguyên ký hiệu trên bản vẽ. Không rút gọn M10×1.5-6H thành “dưỡng M10”. Nếu có nhiều callout, đánh dấu đúng vị trí ren cần kiểm.
- Xác nhận ren trong hay ren ngoài. Đây là bước quyết định giữa plug gauge và ring gauge. Chữ hoa/thường là một dấu hiệu nhưng vẫn cần đối chiếu hình học chi tiết.
- Xác nhận hệ ren và tiêu chuẩn. Không trộn ISO metric với UNC, UNF, G, NPT hoặc các hệ ren khác chỉ vì đường kính danh nghĩa có vẻ gần nhau.
- Ghi đủ pitch và tolerance class. Với ví dụ này là 1,5 mm và 6H. Không tự dùng pitch thông dụng nếu bản vẽ hoặc mẫu chưa được xác nhận.
- Xác định trạng thái bề mặt lúc kiểm. Chi tiết được kiểm trước hay sau mạ, anodize hoặc coating? Đây có thể là dữ liệu quan trọng khi kỹ thuật xác định vùng dung sai.
- Chốt cấu hình giao hàng và chứng từ. Cần GO, NO-GO hay bộ hai đầu; tay cầm, dạng riêng, số lượng và yêu cầu calibration/certificate phải được nêu trước khi báo giá.
Sau khi có đúng gauge, cách thao tác và diễn giải PASS/FAIL có thể xem tại bài cách dùng dưỡng kiểm ren GO/NO-GO trong QC .
Có Lớp Phủ: Có Nên Tự Đổi Từ 6H Sang 6G?
Không nên tự đổi. Một số hướng dẫn của nhà sản xuất dụng cụ mô tả 6G là cấu hình ren trong lớn hơn 6H, có thể phù hợp cho trường hợp cần chừa ảnh hưởng của lớp phủ hoặc cần độ hở khác. Tuy nhiên đây không phải quy tắc cho phép bộ phận mua hàng tự sửa tolerance class trên bản vẽ.
Seco nêu 6H là lựa chọn cơ bản trong dòng taro của hãng, còn 6G có thể dùng cho coating hoặc yêu cầu fit lỏng hơn. Đây là hướng dẫn lựa chọn dụng cụ trong phạm vi sản phẩm của hãng, không thay thế quyết định thiết kế và tiêu chuẩn nghiệm thu. Xem hướng dẫn chọn taro của Seco Tools .
Trước khi chọn 6G, cần làm rõ:
- Loại và chiều dày lớp phủ theo specification.
- Ren được gia công trước hay sau xử lý bề mặt.
- Chi tiết được kiểm ở công đoạn nào.
- Tolerance class cuối cùng trên bản vẽ.
- Yêu cầu lắp ghép với ren ngoài tương ứng.
Năm Nhầm Lẫn Cần Tránh
1. Coi 6H và 6g là cùng một class
Chúng cùng grade 6 nhưng khác tolerance position và áp dụng cho hai phía ren khác nhau. 6H là ren trong; 6g là ren ngoài.
2. Coi 6G chỉ là cách viết sai của 6g
Đây là hai ký hiệu hợp lệ nhưng khác đối tượng: 6G cho ren trong, 6g cho ren ngoài. Không được tự sửa chữ hoa thành chữ thường.
3. Đổi 2B thành 6H vì “gần tương đương”
2B thuộc hệ Unified inch theo ASME B1.1, còn 6H thuộc hệ ren metric ISO. Một số bảng kỹ thuật có thể dùng cách so sánh gần đúng để giải thích, nhưng không tạo ra quyền thay thế gauge giữa hai tiêu chuẩn. ASME xác định B1.1 là tiêu chuẩn về thread form, series, class, allowance, tolerance và designation của Unified inch threads.
4. Chọn gauge từ marking của taro cũ
Marking trên taro là dữ kiện hữu ích nhưng không tự thay thế tolerance specification của chi tiết. Taro có thể đã được chọn cho vật liệu, coating hoặc chiến lược gia công riêng. Bản vẽ và tiêu chuẩn nghiệm thu vẫn phải là căn cứ chính.
5. Nghĩ rằng PASS gauge xác nhận toàn bộ hình học ren
GO/NO-GO là phép kiểm giới hạn chức năng theo gauge và quy tắc áp dụng. Nó không trực tiếp trả về pitch diameter thực tế, độ lệch lead hay góc flank dưới dạng số đo.
Checklist Thông Tin Cần Gửi Khi Hỏi Dưỡng Kiểm
- Ký hiệu ren đầy đủ: ví dụ M10×1.5-6H.
- Ren trong hay ren ngoài.
- Tiêu chuẩn và edition nếu bản vẽ quy định.
- GO, NO-GO hoặc bộ GO/NO-GO.
- Kiểm trước hay sau xử lý bề mặt.
- Dạng gauge: tay cầm, hai đầu, tách rời hoặc yêu cầu đặc biệt.
- Yêu cầu certificate/calibration của hệ thống QC.
- Số lượng.
- Ảnh bản vẽ hoặc marking gauge cũ nếu có.
Chỉ Có Ảnh Bản Vẽ Hoặc Marking Dưỡng Cũ?
Gửi nguyên ảnh thể hiện hệ ren, kích thước, pitch, tolerance class, ren trong/ngoài và yêu cầu GO/NO-GO. Nếu chi tiết có mạ hoặc coating, cần ghi rõ thời điểm kiểm so với công đoạn xử lý bề mặt.
Ngũ Kim Sài Gòn sẽ đối chiếu dữ liệu có thể xác nhận trước khi xác định cấu hình dưỡng kiểm.
Nguồn Tham Khảo Kỹ Thuật
- ISO 965-1:2026 : hệ thống dung sai cho ren hệ mét ISO dùng chung.
- ISO 965-6:2025 : các giới hạn kích thước và nhóm tolerance class khuyến nghị.
- ISO 1502:1996 : gauge và phương pháp gauging cho ren hệ mét ISO; cần kiểm tra trạng thái/edition tại thời điểm áp dụng.
- Sandvik Coromant — Threading Application Guide : cấu trúc tolerance class và quy ước chữ hoa/chữ thường.
- Guhring — Tapping Tolerances and Approximate Limits : cách biểu diễn cặp lắp ren trong/ren ngoài, ví dụ 6H/6g.
- ASME B1.1-2024 : hệ Unified inch; không được tự quy đổi class 2B thành 6H.
Các tiêu chuẩn đầy đủ có thể yêu cầu quyền truy cập trả phí. Giới hạn kích thước, quy tắc nghiệm thu và cấu hình gauge cuối cùng phải theo bản vẽ, tiêu chuẩn hợp đồng và tài liệu của nhà sản xuất.